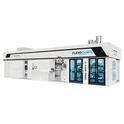
Den största fördelen medCentral avtrycksflexotryckmaskinligger i: filmen är helt vidhäftad till den centrala avtryckscylindern och hjälper till att minska substratdeformation mellan tryckenheter, vilket gör den mycket lämplig för PE, BOPP, CPP och andra töjbara plastpåsfilmer. Registreringen är stabil och hastigheten kan justeras utan registreringsavvikelse. Följande är uppdelat i åtta moduler: substrat, bläck, silvals/tryckplåt, spänning och avtryck, torkning, registrering, processval och förebyggande av kvalitetsfel.

1.Substrat och coronabehandling
Ytenergin för PE/PP jungfrufilm är mycket låg, endast 30-34 dyn/cm. Bläcket kan inte blötas och torkas lätt av.
- För-koronabehandling ökas ytenergin till 38–44 dyn/cm, detekteras med en dynometer.
- Coronaeffekten kommer att avta, försök börja skriva ut så snart som möjligt efter coronabehandling.
- Den vanliga tjockleken på filmen är 10–100 μm. Tunn PE-film (< 20 μm) has extremely strong elasticity and is more sensitive to tension.
- Kontrollera likformigheten i filmtjocklek, kantböjning och vågiga kanter för att förhindra materialavvikelser och lateral registreringsdrift.


2. Bläckval och viskositetskontroll
FörCentral avtrycksflexotryckmaskintryckning på plastfilmer, bläckval och viskositetskontroll är avgörande eftersom plastfilmer inte absorberar vatten. Vattenbaserat-bläck och LED UV-bläck är vanliga val för plastpåsar, medan livsmedelsförpackningar ofta kräver låg-migrationsbläck.
- Vattenbaserat-bläck: speciell PE/BOPP-film-flexografiskt bläck; Viskositeten för Chuanan 3#-koppen kontrolleras till 13–22 sekunder, övervakas i realtid för att undvika viskositetsfluktuationer som orsakar färgskillnader och ojämn bläckskikttjocklek.
- Ytspänningen på bläcket måste vara 7-10 dyn lägre än filmens ytenergi för att säkerställa vätning och spridning.
- Registreringssekvens: skriv först ut vitt bläck för att förbättra täckningen, registrera sedan med färger; Bläckets viskositet bör kontrolleras ordentligt för varje färg för att bibehålla konsekvent bläcköverföring och utskriftskvalitet.
- LED UV-bläck: har en snabb härdningshastighet, är lämplig för produktion i hög-hastighet, har inga rester av lösningsmedel, men kräver matchande UV-lampeffekt för att säkerställa fullständig härdning.
3. Val av aniloxvalsar, tryckplåtar och stödark

För en central avtrycksflexopress är plastpåsfilm ett icke-absorberande substrat, så bläckskiktet bör inte vara för tjockt. Annars kan ofullständig torkning och blockering uppstå.
- anilox-rullar: Välj keramiska anilox-rullar med låg-belastning för att undvika överdriven bläckvolym; för heldragna områden och stora områden med bakgrundsfärg, använd lägre radnummer; för fina textpunkter, använd högre radnummer.
- Tryckplåtar: Välj lämplig tjocklek av flexibla ljuskänsliga hartsplåtar
- Stödskivor: Styr hårdheten på bärarskiktet; använd mjukare underlag för enfärgade block och hårdare för fin text.
- Kärnprincip: Lätt trycktryck (kyssavtryck), fullfölj bläcköverföringen på rätt sätt, applicera inte hårt tryck, eftersom hårt tryck kommer att sträcka filmen, expandera prickarna och orsaka felregistrering.
4. Segmentspänningskontroll
Även om centrumcylindern iCI flexo tryckmaskinär fixerad med substratet, måste avlindningen, trycksektionen och lindningsspänningen fortfarande finjusteras i segment för att förhindra att filmen sträcker sig och deformeras och för att undvika felregistrering under tryckning.
- Använd låg spänning för att stabilisera materialflödet, undvik att filmen förlängs och orsakar deformation av mönstret efter förlängning
- Avlindning använder diameteråterkoppling + flytande rulle PID sluten-slingspänning, och spänningen i utskriftssektionen hålls konstant
- Rekommendationer för verkstadstemperatur och luftfuktighet: 22–25 grader, relativ luftfuktighet: 50–60 %, för att minska statisk elektricitet och filmdeformation
- Installera enheter för att eliminera statisk elektricitet, plastfilmproduktion vid hög hastighet är benägen att generera statisk elektricitet, vilket kan orsaka bläckfläckar, luddighet och lindningsvidhäftning
5.Registreringskontroll
DeCentral avtrycksflexotryckmaskinanvänder en enda central presscylinder för alla färggrupper.
- Den centrala avtrycksflexopressen kan uppnå ±0,1 mm stabil registrering, lämplig för fler-färgmönster på plastpåsar och liten text;
- Registreringsmärkena installeras på ett standardiserat sätt, med spårning i realtid-sluten-slinga genom fotoelektricitet;
- Torktemperaturen bör inte vara för hög, eftersom hög temperatur kommer att få plastfilmen att krympa, vilket resulterar i registreringsavvikelse för den efterföljande färggruppen; en torkningsmetod med gradienttemperatur används för att undvika en-gräddning med hög-temperatur.
 Kontrollpanelen
6. Inställningar för torktumlare
Plastfilmer absorberar inte vatten. Fukt/monomerer kan endast avdunstas från ytan. Otillräcklig torkning kommer att resultera i att den fastnar, repar och färgfel vid lindningen.
- Vattenbaserat-bläck: kombinerad torkning med varmluft + infraröd, med en gradient temperaturhöjning, från låg till hög temperatur, strikt undvik plötslig uppvärmning för att förhindra termisk filmkrympning.
- LED UV-härdning: matchande lampeffekt med maskinhastighet för att säkerställa fullständig härdning av bläckskiktet.
- Den centrala tryckcylindern är utrustad med inbyggda- kylvattenkanaler för att hålla CI-trumman vid en konstant temperatur och förhindra att filmen deformeras termiskt.
- Varje färggrupp torkas helt innan den går till nästa färggrupp.
7.Plåtkontroll
- Registreringsprecisionen förCentral avtrycksflexopressskanningsräckvidd ±0,1 mm, lämplig för plastpåsar i flera-färger; Helservomodellen har bättre stabilitet i hastighetsändring, acceleration och retardationsregistrering, och färre avfallsark.
- Automatiskt justeringssystem + statisk bildövervakning, spårning av registreringsmärken i realtid-.
- Obs: Även om det inte finns någon sträckning mellan färggrupperna, kommer rullavvikelser, ojämn filmtjocklek och temperaturförändringar fortfarande att orsaka avvikelser i längsgående registrering.
8.Post-Bearbetning och påse-Kompatibilitet, kvalitetskontroll
- Inre tryckprodukter: Efter tryckning är de sammansatta och måste testas för blandningens fläkhållfasthet; bläcket får inte påverka sammansättningens bindningsstyrka; för yttryckta-produkter rekommenderas det att applicera en glansbeläggning för att förbättra reptåligheten.
- Inspektionsartiklar: registreringsfel, färgdensitet, vidhäftning (tejptest), nötningsbeständighet, restlösningsmedel (för matkassar), anti-vidhäftningstest.
- För-utskrift av filer: För flexografisk utskrift bör punktkompensation göras; För fina linjer och små tecken, försök att undvika att vara för liten, med tanke på expansionsegenskaperna hos flexografiska prickar.


9. Vanliga tryckfel på plastpåsar och motåtgärder
- Bläck smetar ut och flagnar: otillräckligt dynavärde, fel på corona, obalans av bläck, ofullständig torkning
- registreringsfluktuation: spänningsfluktuation, filmsträckning, för hög torktemperatur
- Bläckspridning, suddiga tecken: överdrivet tryck, överdriven belastning på nätrullen, felaktigt val av dyna
- Vidhäftning under lindning: för tjockt bläckskikt, otillräcklig torkning, överdriven lindningsspänning
- Statiska punktdefekter: brist på statisk elimineringsanordning, för låg luftfuktighet i verkstaden


FAQ
Q1:Vilka bläcktyper kan användas på ett centralt avtryckCIflexo tryckmaskin?
A1: Maskinen stöder vattenbaserat-bläck, lösningsmedelsbaserat-bläck, konventionellt UV-bläck och LED UV-bläck.
Q2:Vad är registreringsnoggrannheten för en central avtrycksflexopress?
A2: Registreringsnoggrannheten är vanligtvis ±0,1 mm. Vissa avancerade-modeller ger ännu bättre precision under stabila produktionsförhållanden. Faktisk registreringsprestanda påverkas av flera faktorer: substrattyp, substrattjocklek, utskriftshastighet, spänningskontroll, servosystem, plåtmontering och driftsmiljö. För filmsubstrat som PE, BOPP och PET är spänningskontroll med sluten-slinga och servodrivsystem avgörande för att bibehålla stabiliteten.
F3: Hur styr maskinen substratspänningen?
A3:Den har segmenterad spänningskontroll med återkopplingsjustering med sluten-slinga för stabil webbtransport, som hjälper till att upprätthålla konsekvent spänning och minskar rynkor, stretching och registreringsavvikelser.
Q4:Vad är skillnaderna mellan enflexopressoch en djuptryckspress?
A4: En flexopress använder flexibla reliefplattor och aniloxvalsar för att överföra bläck, medan en djuptryckspress använder graverade cylindrar. Flexotryck är mer flexibelt för olika substrat och kortare produktionsserier, medan djuptryck ofta används för hög-volymjobb som kräver detaljerad och konsekvent utskriftskvalitet.
F5: Erbjuder du installations- och driftsättningstjänster?
A5: Changhong tillhandahåller tjänster för installation, driftsättning och operatörsutbildning. När maskinen anländer till kundens fabrik stödjer vi-vägledning på plats, idrifttagning och provutskrift för att säkerställa att utrustningen fungerar bra.
Sammanfattning
Kärnlogiken iCentral avtrycksflexotryckmaskinför utskrift av plastpåsar: låg spänning för stabil materialinmatning, som uppfyller standardkoronadielektriska värden, film-specifikt bläck, tryck lätt kontakttryckning-och torkning med konstant temperaturgradient. Den centrala avtryckscylindern hjälper till att minimera kumulativa registreringsfel under fler-färgutskrifter och är lämplig för stor-höghastighetsutskrift av PE-, BOPP-materialpåsar, matförpackningspåsar och dagliga-plastpåsar. Changhong Machinery tillhandahåller högkvalitativa-centralavtrycksflexotryckmaskiner för flexibel förpackning. Kontakta oss för att diskutera dina tryckkrav.