Om du någonsin har gått ett flexografiskt tryckgolv i full produktion, har du känt brummandet av dussintals pressar som körs i lås – var och en spottar ut förpackningar, etiketter eller vävda varor i hundratals fot per minut, med knappt ett felriktat märke eller ojämnt färgband i sikte. Men bakom den mjuka, snabba utskriften finns ett kritiskt mått som gör den konsekvensen möjlig: stabilitet vid utskriftshastighet. För pressägare, produktionschefer och alla som handlar efter flexoutrustning är detta inte bara en teknisk detalj – det är skillnaden mellan en batch som uppfyller kundens specifikationer och når deadlines, och en som slösar bort hundratals pund substrat, tusentals dollar i bläck och riskerar ett kundkontrakt. Som leverantör av flexotryckmaskiner har jag ägnat år åt att gå igenom våra kunder genom vad hastighetsstabilitet faktiskt innebär, hur den varierar mellan pressmodeller och varför valet av rätt press inte bara handlar om högsta hastighet – det handlar om tillförlitlig hastighet över långa körningar.
Låt oss först definiera vad "utskriftshastighetsstabilitet" faktiskt är, eftersom det är en term som slängs runt mycket utan en tydlig arbetsdefinition. I flexo mäts hastigheten i linjära fot per minut (fpm) eller meter per minut (m/min), men stabilitet hänvisar till hur nära den faktiska körhastigheten stämmer överens med den inställda målhastigheten - över tid, över varierande belastningar och genom små avbrott som fluktuationer i underlagets tjocklek, förändringar i bläckets viskositet eller till och med en mindre pressjustering. En stabil press hoppar inte från 400 fpm till 450 fpm mitt i körningen, eller långsamt till 320 fpm utan uppenbar anledning. Dessa hastighetsfluktuationer orsakar en kedjereaktion i flexo som är svår att vända: de kastar bort register (inriktningen av färgskikt, vilket är make-or-break för förpackning), sträcker eller komprimerar substrat som film eller vävd polypropen ojämnt och leder till inkonsekvent bläcktäckning som gör att färdiga varor avvisas i QC.
För att förstå hur olika flexopresskonstruktioner påverkar stabiliteten, hjälper det att bryta ner de vanligaste konfigurationerna, eftersom inte alla pressar är byggda likadant. Den äldsta, och fortfarande allmänt använda, designen är kugghjulsdrivna flexopressar, som använder precisionssammankopplade kugghjul för att synkronisera rörelsen hos tryckcylindrar, aniloxvalsar och substratbanan. Kugghjulsdrivna pressar var i åratal guldstandarden för stabilitet, eftersom växlar ger nästan omedelbar, konsekvent rörelse med noll fördröjning mellan komponenterna. Men de kommer med en hake: växelslitage över tiden orsakar glapp – små hål mellan kugghjulen som växer när pressen åldras, vilket leder till mikrofluktuationer i hastighet som byggs upp under lång tid. För korta körningar (under 10 000 fot) på enkla substrat som pappersetiketter kanske slitaget inte märks, men för långa körningar (över 100 000 fot) på PP-vävda påsar kan även små spelningar leda till registeravdrift som förstör 5-10 % av produktionen. Det är därför många av våra kunder som går till högvolyms PP-vävd produktion ofta tittar på specialiserade modeller som denna Pp Woven Bag Flexo Printing Machine, som är byggd med modifierade drivsystem skräddarsydda för tjocka, sträckbenägna substrat och designade för att minimera långvarig hastighetsvariation.


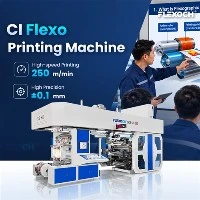
I takt med att flexoteknologin utvecklades, kom centrala avtryckspressar (CI) fram som en spelväxlare för stabilitet, särskilt för högkvalitativa utskriftsjobb med medelstora till höga volymer. Till skillnad från in-line flexopressar som har flera tryckstationer längs en rak ram, lindar CI-pressar hela substratbanan runt en enda stor trycktrumma, med alla tryckstationer monterade runt den trumman. Denna design eliminerar den mekaniska variationen som kommer med synkronisering av separata utskriftsstationer längs en lång ram, eftersom varje komponent rör sig i förhållande till en central, massiv trumma. Resultatet är mycket jämnare hastighet över alla stationer, eftersom trummans tröghet fungerar som ett svänghjul och dämpar små hastighetsspikar eller fall. CI-pressar använder också i många fall slutna servodrivningar istället för traditionella växellådor, som justerar hastigheten i realtid för att hålla den inom en tolerans på 0,1 % av börvärdet – något växeldrivna pressar helt enkelt inte kan matcha under långa körningar. När kunder frågar oss om de mest stabila CI-baserade alternativen, hänvisar vi dem till resurser på CI Type Flexo Printing Machine och Central Impression Flexo Press, som båda är konstruerade för industrier som livsmedelsförpackningar där varje etikett måste vara identisk, oavsett hur lång tid det tar.
Nyligen har det största steget i hastighetsstabilitet för flexo kommit från växellösa servodrivna pressar, ofta kallade växellösa flexotryckpressar. Om du har sett en press köra i 800 fpm eller högre, utan buller från slipväxlar, är det troligen en växellös design. Istället för att använda metallväxlar för att synkronisera alla komponenter, använder växellösa pressar individuella servomotorer för varje tryckstation, styrda av en central dator som synkroniserar deras position och hastighet ner till millisekund. Nyckeln här är att det inte finns något fysiskt växelspel att slita på med tiden – så stabiliteten förblir konstant även efter 10 eller 15 års drift, inte bara under de första åren. Servosystemet reagerar också omedelbart på förändringar i substratspänningen, vilket är en av de största orsakerna till hastighetsvariationer. Till exempel, om en tunn plastbana drar något åt en styrrulle, justerar servomotorerna sin hastighet på mindre än en tiondels sekund för att hålla banan i rörelse vid det inställda målet, istället för att sakta ner eller snabba upp för att kompensera. Våra växellösa pressar har en hastighetsstabilitetstolerans på ±0,05 %, vilket är ovanligt i traditionella växeldrivna modeller, och det leder direkt till mindre spill, lägre stilleståndstid och färdigvaror av högre kvalitet.
Nu är det viktigt att skilja fabrikstestningshastighetsstabilitet från verklig prestanda. Många presstillverkare kommer att ange en "topphastighet på 1 000 fpm" i sina specifikationer, men det är nästan alltid en topphastighet under idealiska förhållanden - med ett perfekt tunt, enhetligt underlag, med färskt bläck och inga stopp eller starter under körningen. Det som faktiskt spelar roll är stabilitet vid arbetshastighet, vilket är den hastighet du kör pressen 90 % av tiden för produktion. Till exempel kan en press som har en topphastighet på 1 000 fpm bara kunna bibehålla 0,5 % hastighetsstabilitet vid 700 fpm, medan en växellös CI-press kommer att behålla samma stabilitet vid 750 fpm, dess typiska arbetshastighet. Det är här många nya köpare blir snubblade: de fokuserar på topphastighet i specifikationer, inte på stabilitetsmåtten vid deras faktiska produktionshastighet. Som leverantör ber vi alltid kunderna att dela deras genomsnittliga körlängd, substrattyp och önskad utskriftskvalitet, eftersom det talar om för oss vilken design som ger dem den bästa långsiktiga stabiliteten, inte bara det högsta antalet på ett specifikationsblad.
Det finns också vanliga faktorer som påverkar hastighetsstabiliteten över alla pressar, oavsett design, som pressoperatörer kan kontrollera. Först är spänningskontroll: ojämn banspänning är den enskilt största orsaken till hastighetsfluktuationer i flexo. Om banan är för stram kan den sträckas och pressen kommer att gå snabbare för att kompensera; om den är för lös kan den glida, vilket gör att pressen saktar ner. Moderna pressar, särskilt CI-modeller och växellösa pressar, har automatiserade spänningssystem som justeras i realtid, men operatörsutbildning är fortfarande avgörande. En annan faktor är underhåll: även den bästa växellösa pressen kommer att förlora stabilitet om servomotorer inte kalibreras regelbundet eller om banstyrningar är slitna. För växeldrivna pressar är kontroll av växelspelet var sjätte månad inte förhandlingsbart för att bibehålla stabiliteten. Vi berättar för alla våra kunder att en press bara är lika stabil som den senaste underhållskontrollen, och vi inkluderar löpande support och kalibreringstjänster med varje maskin vi säljer, eftersom vi vet att långsiktig stabilitet är det som driver deras verksamhet.
För nischapplikationer kan pressdesign också skräddarsys för att öka stabiliteten. Till exempel används trumflexotryckmaskiner ofta för jobb i mindre format, som etiketter för personliga hygienprodukter eller små konsumtionsvaror. Deras mindre avtryckstrummor har mindre tröghet än stora CI-trummor, så de kan reagera snabbare på hastighetsändringar, men om du kör en lång etikettkörning med jämn hastighet kan du justera servoinställningarna för att matcha stabiliteten på CI-nivå. För jobb som kräver högupplöst utskrift, som varumärkesförpackningar som är synliga på hyllorna, är stabilitet ännu viktigare: en hastighetsvariation på 0,2 % kan göra att en fin textlinje suddas ut eller att ett färgband förskjuts med en kvarts millimeter, tillräckligt för att en produkt ska se oprofessionell ut. Våra data visar att kunder som prioriterar hastighetsstabilitet framför topphastighet ser en 12-15 % minskning av avfallet och en 8-10 % minskning av omarbetning, under loppet av ett år – siffror som snabbt läggs ihop i en produktionsmiljö med stora volymer.
Låt oss ta upp en vanlig myt som jag hör hela tiden: "Kugghjulsdrivna pressar är billigare, så de är bättre för stabilitet." Det kan ha varit sant för 20 år sedan, men dagens växellösa och CI-pressar erbjuder bättre stabilitet, lägre långsiktigt underhåll och högre totalvärde. Ja, initialkostnaden för en växellös flexotryckpress är högre än en grundläggande kugghjulsdriven modell, men besparingarna från mindre avfall, färre stilleståndshändelser och lägre långsiktigt underhåll betalar vanligtvis skillnaden på 2-3 år, beroende på körvolym. För små företag som kör korta serier på tjocka pappersetiketter kan det räcka med en välskött växeldriven press, men för medelstora till stora verksamheter som kör tusentals fot substrat varje vecka är den konsekventa stabiliteten hos en CI eller växellös press en no-brainer.
En annan punkt att tänka på är hur stabilitet integreras med Industry 4.0-teknik, som håller på att bli standard i moderna flexopressar. Smarta pressar använder sensorer för att övervaka hastighet, spänning och registrera i realtid, och de kan uppmärksamma operatörer på små fluktuationer innan de blir ett problem. Till exempel kan en press upptäcka en hastighetsminskning på 0,3 %, vilket är under tröskeln som skulle orsaka ett QC-problem, och justera en servomotor för att fixa det automatiskt, utan operatörsingripande. Denna nivå av anslutning fungerar bara med pressar som har digitala drivsystem – kugghjulsdrivna pressar kan inte integreras med dessa smarta verktyg, eftersom deras synkronisering är baserad på fysiska växlar, inte digitala kontroller. Det är ytterligare en anledning till att många av våra kunder som uppgraderar sina pressar väljer modeller med digitala, servodrivna system, eftersom stabilitet inte bara är ett prestandamått längre – det är ett sätt att framtidssäkra sin verksamhet.
I slutändan handlar frågan om stabilitet vid flexo-utskriftshastighet inte bara om tekniska specifikationer – det handlar om tillförlitlighet för ditt företag. Oavsett om du kör PP-vävda påsar för jordbruksföretag, exklusiva livsmedelsförpackningar eller små detaljhandelsetiketter, är det sista du vill ha en press som inte kan hålla en jämn hastighet mitt i körningen, vilket leder till förlorade intäkter och skadade kundrelationer. Som leverantör är vårt jobb inte bara att sälja en flexomaskin – det är att hjälpa kunder att välja en press som passar deras specifika behov, balanserar hastighet, stabilitet, kostnad och applikationskrav. Om du funderar på att uppgradera eller byta ut din nuvarande flexopress, kommer du att ta dig tid att fråga om stabilitetsmått vid din arbetshastighet, underhållskraven för olika konstruktioner och hur pressen hanterar spänningsfluktuationer spara dig mycket huvudvärk.
Om du är redo att lära dig mer om hur våra flexotryckmaskiner kan leverera den hastighetsstabilitet som din produktion behöver, är vi här för att hjälpa dig hitta rätt lösning. Oavsett om du är intresserad av effektiviteten hos en växellös flexotryckpress, den högkvalitativa konsistensen hos en CI Type Flexo Printing Machine eller en specialiserad Pp Woven Bag Flexo Printing Machine för dina unika substratbehov, kan vårt team guida dig genom specifikationer, verkliga prestandadata och svara på alla dina frågor.
Referenser
- Flexografiska tekniska föreningen. (2022).Hastighetsstabilitetsmått för moderna flexografiska pressar. FTA Technical Report Series.
- Printing Industries of America. (2023).CI vs. Gear-Driven Flexo: Långsiktiga prestanda- och stabilitetsjämförelser. PIA Production Best Practices Guide.
- Kodak Flexibles. (2021).Servo-Drive-teknik och dess inverkan på Flexo Speed-konsistens. Teknisk vitbok.
- Internationella standardiseringsorganisationen. (2020).ISO 15758:2020 - Grafisk teknik - Flexografiskt tryck - Prestandakrav för pressar. ISO-standarder.
- Smith, J. (2022). "Reduktion av avfall i Flexo: Hastighetsstabilitetens roll i högvolymproduktion."Flexo MagazineVol. 48, nr 3, sid. 22-27.